
ใช้ทำอะไร
- Groove กลึงร่อง (ทีละครั้ง peck หรือหลายครั้ง) รอบ G75
- Thread กลึงเกลียวภายนอก/ใน รอบ G76 (หรือ G92 / G32)
อยู่ที่ไหน
Machining › Turning › Groove / Thread
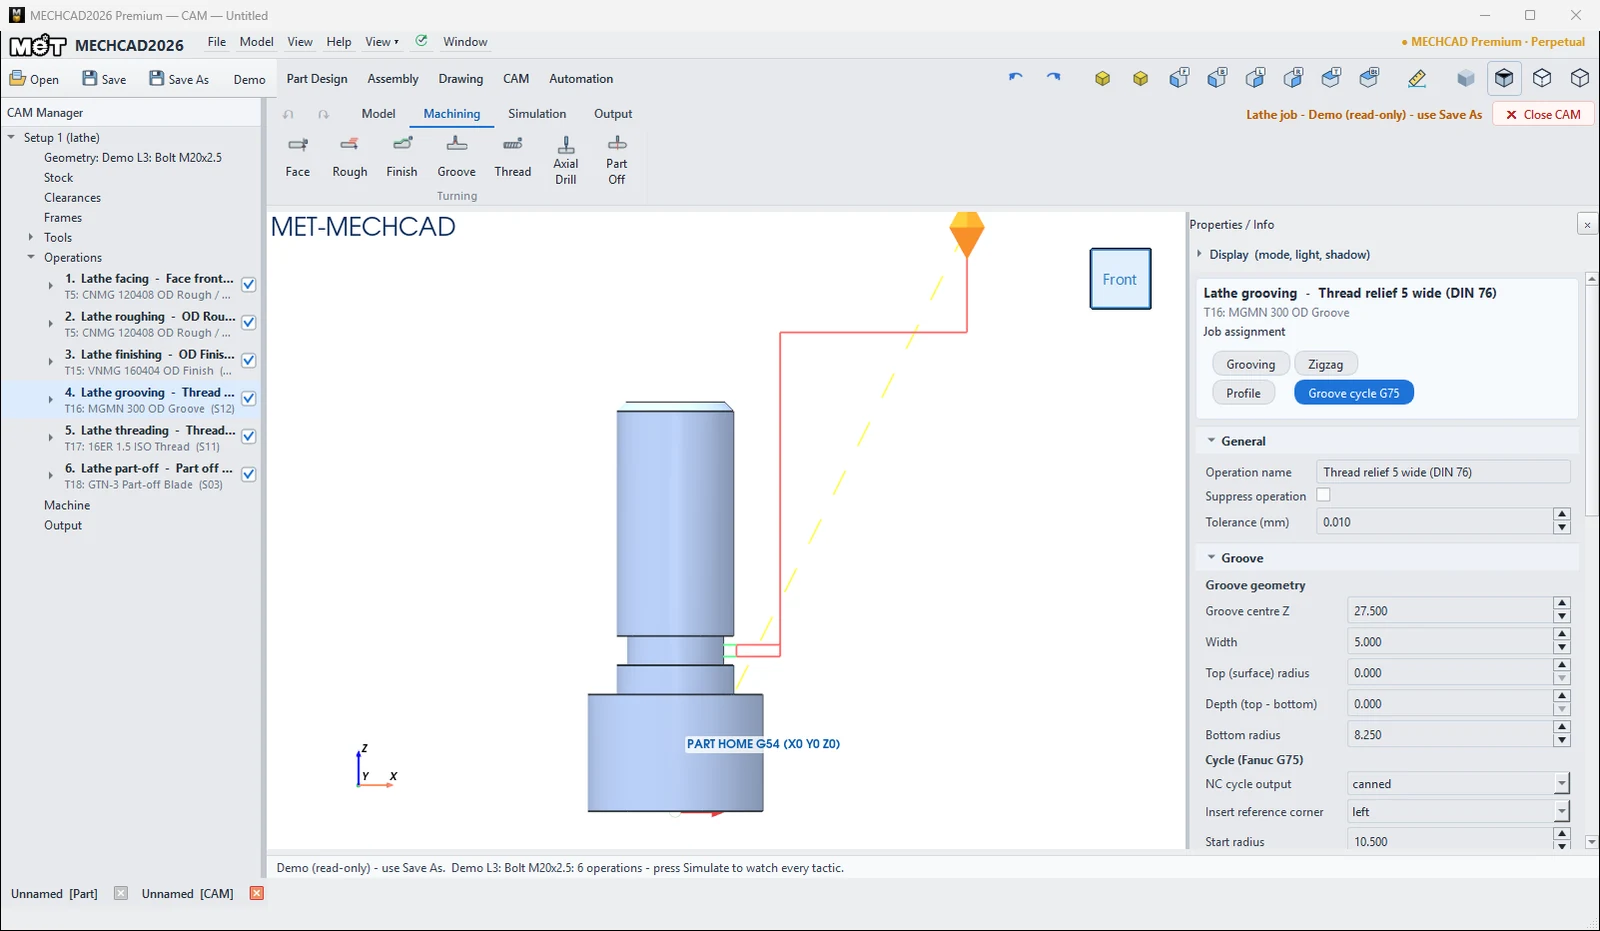
| Groove | ค่าเริ่มต้น / ความหมาย |
|---|---|
| Groove centre Z, Width, Top (surface) radius, Depth, Bottom radius | ตำแหน่งและขนาดร่อง (กว้าง 4) |
| NC cycle output | canned (G75) / expanded |
| Insert reference corner | left / right / center |
| Peck depth (P) / Shift (Q) / Retract e (G75 R) | 2 / 0 = กว้างมีด / ระยะถอย |
| Groove finish pass | เก็บผิวร่อง (เปิด) |
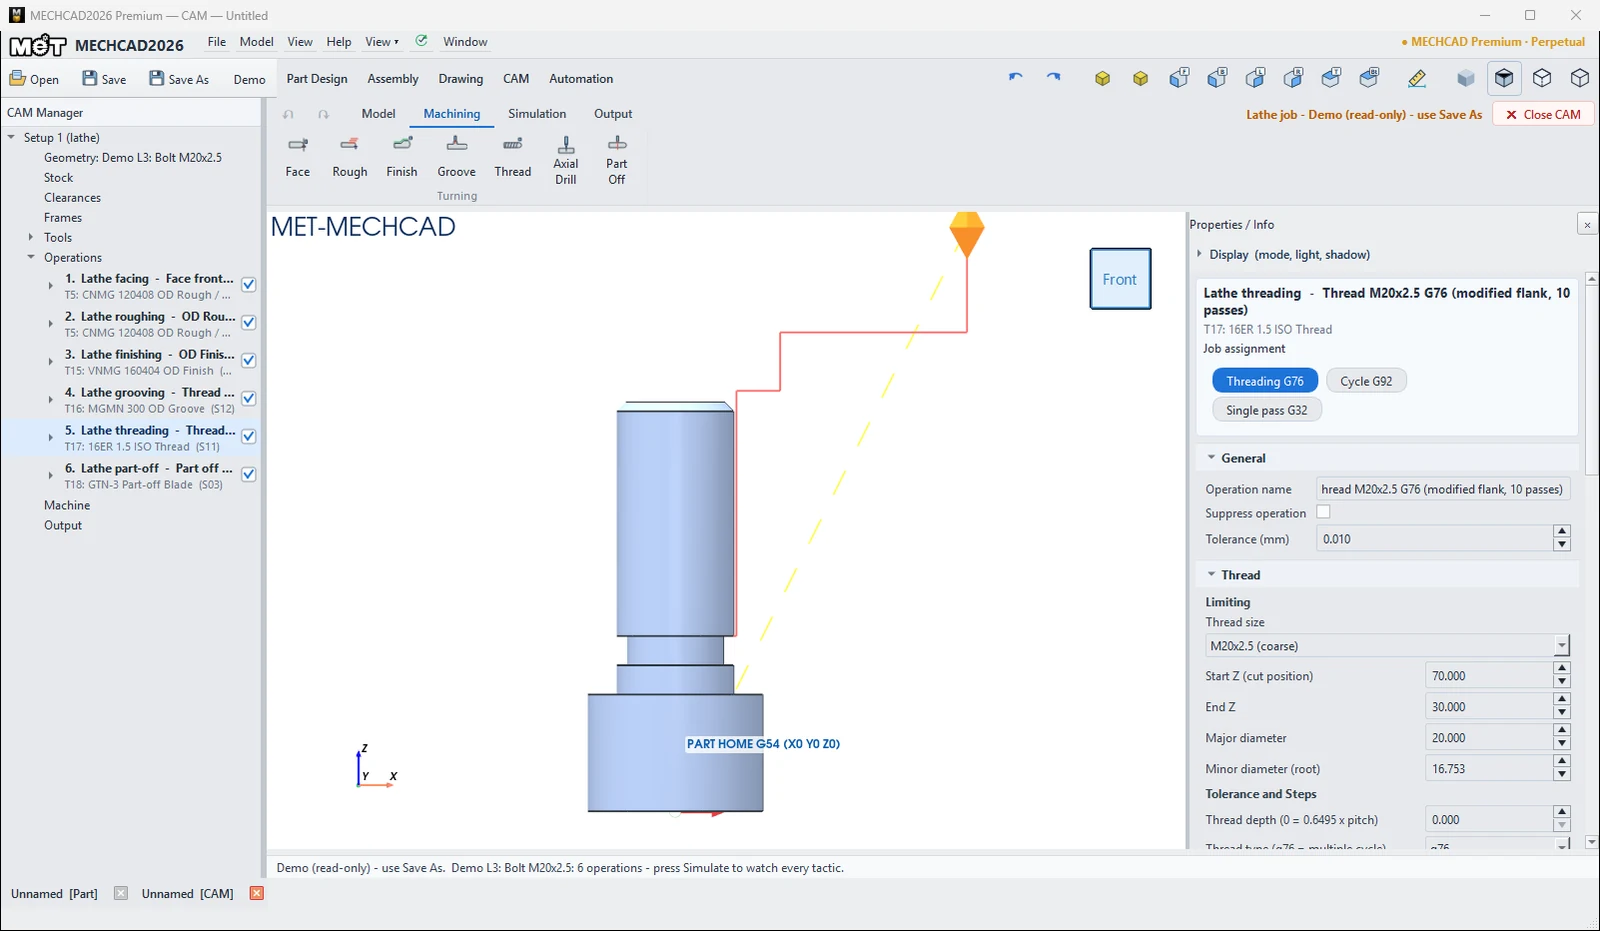
| Thread | ค่าเริ่มต้น / ความหมาย |
|---|---|
| Thread size | Custom หรือ M3–M64 (หยาบ/ละเอียด) เติม pitch และ Ø ให้ |
| Start Z (cut position) / End Z | ช่วงเกลียว |
| Major diameter / Minor diameter (root) | Ø โต / Ø โคน |
| Thread depth (0 = 0.6495 x pitch) | ความลึกเกลียว |
| Thread type | g76 (multiple cycle) / g92 / g32 |
| First pass depth / Min depth | 0.25 / 0.05 |
| Hand of thread / Pitch / Thread angle | ขวา / 1.5 / 60° |
| Infeed | modified_flank / radial / alternate_flank |
| Pullout length (G76 chamfer) / Finish depth (G76 R) | 1 / 0.1 |
| Number of finish / Number of spring | จำนวนรอบเก็บ / รอบเปล่า (1) |
หมายเหตุ: ถ้าโปรแกรมพบร่องหรือเกลียวในโปรไฟล์ชิ้นงาน จะเติมค่าเหล่านี้แทนค่าเริ่มต้นในตาราง: Groove ใช้ peck depth 1 และปิดเที่ยวเก็บผิว ส่วน Thread ใช้ first pass depth 0.5, min depth 0, pull-out 0 และเสนอขนาดเกลียวจาก Ø ให้ ควรตรวจ pitch ด้วย เช่นแกน Ø10 จะถูกเสนอเป็น M10x1
ทุก Operation แก้ค่าได้จากแผง Properties ด้านขวาเมื่อคลิก Operation ใน CAM Manager หัวข้อในแผง: General, Geometry, Tool, Levels, Passes, Linking, Stock (ดูความหมายแต่ละช่องที่ Operation Parameters)
ลองทำตาม: กลึงลูกบิดเกลียว
ลูกบิด Ø30 ที่มีแกนเกลียว M10 × 1.5 เอาไปใช้กับจิ๊กและฟิกเจอร์ได้สะดวก หลังทำ Face, Rough และ Finish แล้ว พระเอกของหน้านี้คือร่องหลบเกลียว (Groove) กับเกลียว G76 (Thread)
- ใน Part Design สเก็ตช์บน XZ เป็นเส้นรอบรูปครึ่งเดียว (รัศมี, Z): (0, 0) › (15, 0) › (15, 13) › (14, 14) › (4, 14) › (4, 17) › (5, 17) › (5, 33) › (4, 34) › (0, 34) แล้ว Revolve รอบแกน Z จะได้หัว Ø30 ร่องหลบเกลียวกว้าง 3 มม. Ø8 และแกน Ø10 ลบมุม 1 มม.
- CAM › New Job › Turn Template (เพลา Ø32) แล้วเพิ่ม Face, Rough และ Finish
- กด Groove โปรแกรมหาร่องหลบเกลียวให้เอง ได้ Groove centre Z 15.5, Width 3, Top radius 5, Bottom radius 4, Peck depth (P) 1 รอบ G75 แบบ canned ด้วยมีด T16 MGMN 300 (เม็ดมีดกว้าง 3 มม. เท่ากับร่องพอดี)
- กด Thread โปรแกรมเสนอ M10x1 ให้แกน Ø10 ให้เปลี่ยน Thread size เป็น
M10x1.5 (coarse)ส่วน Start Z 34 และ End Z 17 ทำให้เกลียวไปจบในร่องหลบพอดี มีดที่ใช้คือ T17 16ER 1.5 ISO - เพิ่ม Part Off แล้วกด Simulate เวลาที่ประเมินได้ราว 3.2 นาที Solid Verify ขึ้น PASS และใน G-code จะเห็น
G75 X8. Z14. P1000 Q3000 F0.1กับG76 X8.0515 Z17. P974 Q500 F1.5
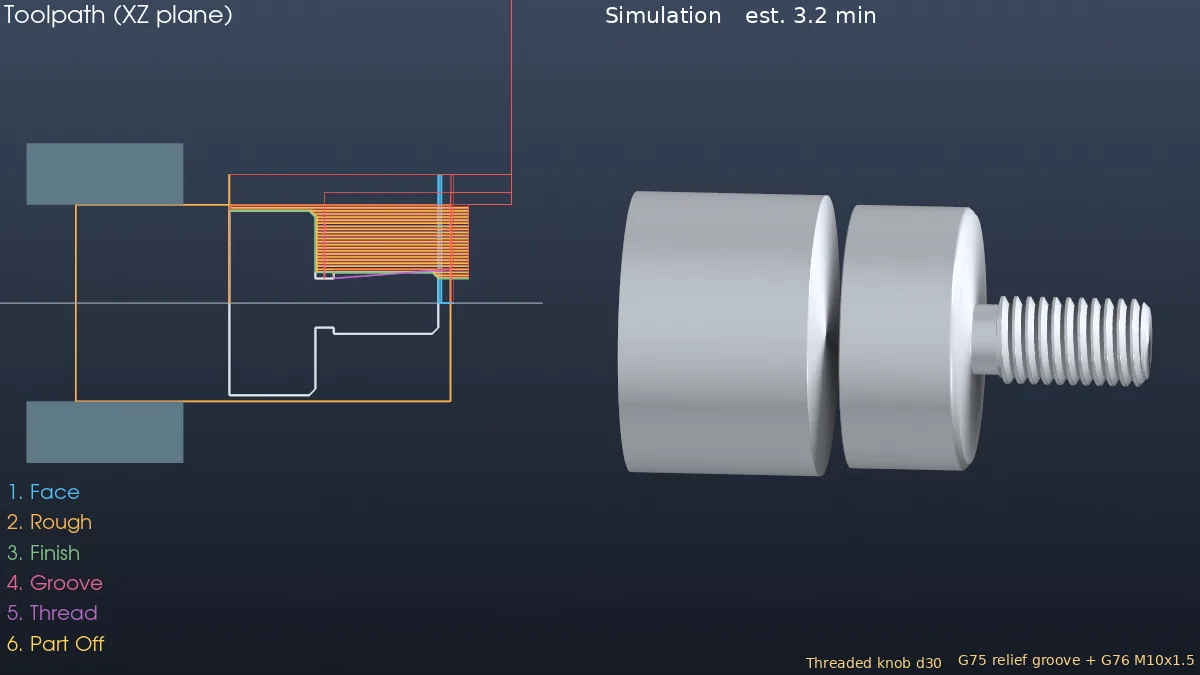
ลองต่อยอด: เปลี่ยน Infeed เป็น radial หรือ Hand of thread เป็น left แล้วเทียบบรรทัด G76
หมายเหตุ: CAM อยู่ใน MECHCAD Premium (และช่วงทดลองใช้) เท่านั้น