
ใช้ทำอะไร
คลิกครั้งเดียวที่ Operation ใน CAM Manager เป็นการเลือกเท่านั้น ดับเบิลคลิก (หรือคลิกขวา › Edit Parameters) เพื่อเปิดกล่อง Operation ใต้ CAM Manager และแสดงทางเดินมีด กล่องแบ่งเป็นหัวข้อพับได้ ช่องที่ไม่เกี่ยวกับ Operation นั้นจะไม่แสดง
| หัวข้อในกล่อง | ความหมาย |
|---|---|
| Features | Input type, ปุ่ม Add / Done / Remove / Reverse / Open/Close ของขอบ/ผิวที่เลือก, Pick, Toolpath side |
| Tool | เลือกมีด (เรียงตามกลุ่มมีด มีช่องกรอง) และ Speed S / Feed F |
| Depths | Top Z, Bottom Z, Stepdown |
| Strategy and steps | รูปแบบ Pocket, Stepover, Cuts, Moves outside the stock as rapids |
| Path Setting | Tool Compensation และ D register (Profile, Ramp Cut, Chamfer, Corner Round) และ Chamfer width / Tip offset (Chamfer) |
| Lead in / Lead out | การเข้าและออกมีด |
| Limiting: Check surfaces | ผิวที่ห้ามมีดกัด (ปุ่ม Pick surfaces / Clear) |
| Holes | ตาราง Smart Hole ของ Operation เจาะ (ดู Drill และ Hole) |
| Parameters | ทุกหน้าค่าในตารางด้านล่าง |
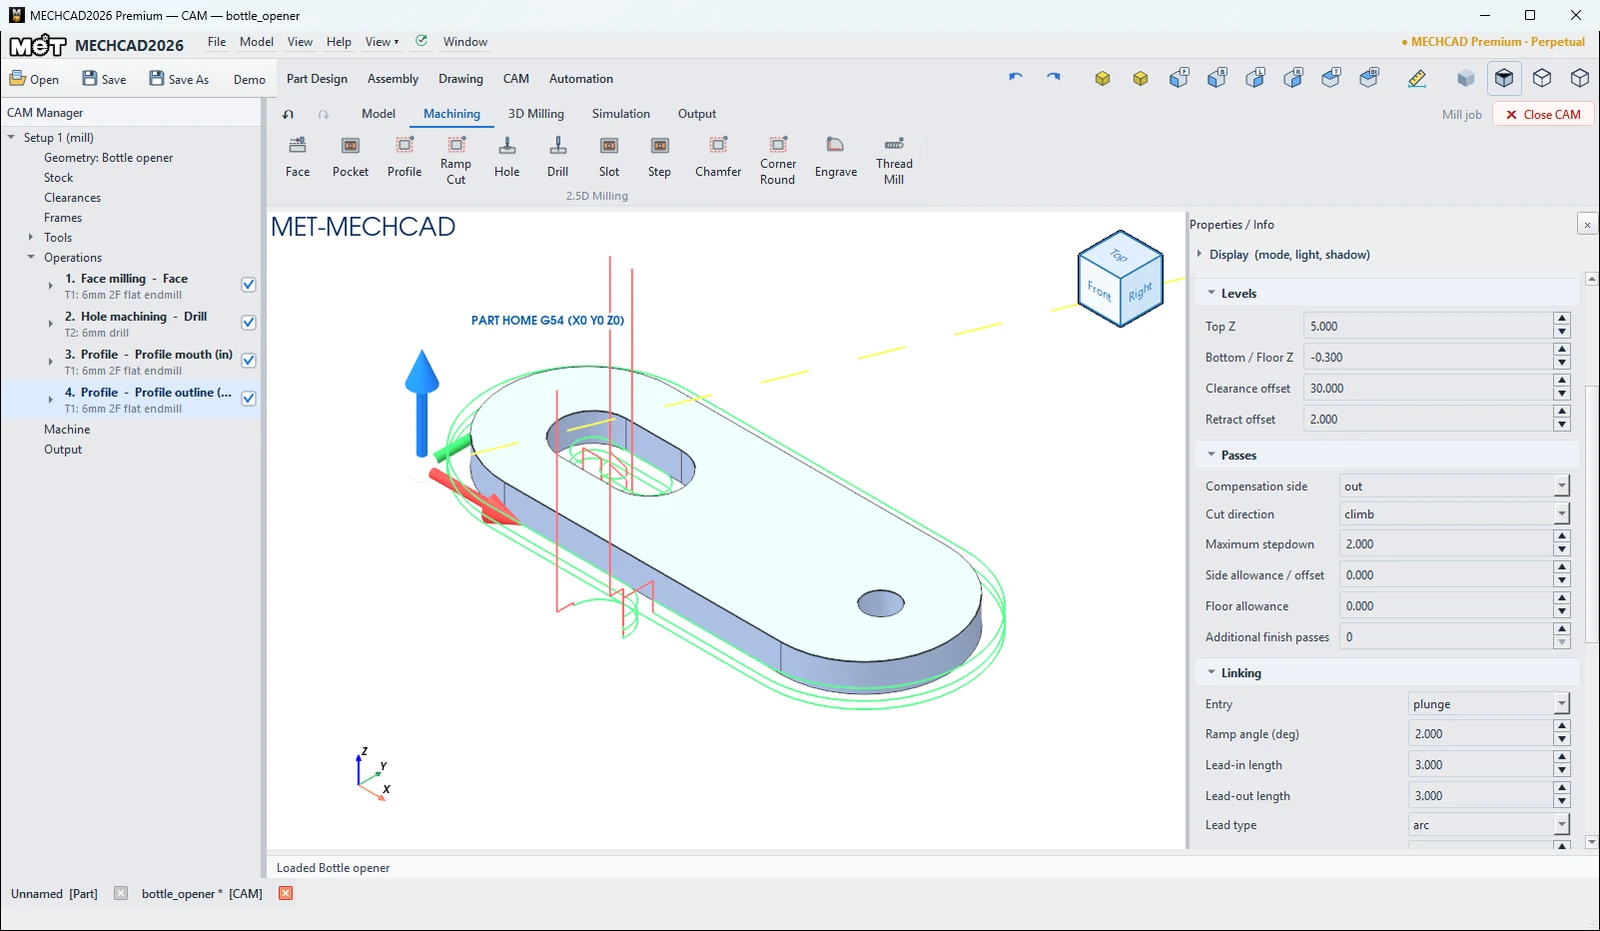
| หัวข้อ | ช่องสำคัญ |
|---|---|
| General | Operation name, Suppress operation, Tolerance (mm) 0.01 |
| Geometry | Source (model / faces / sketch / feature / profile), Edge chain, ปุ่ม Select Faces / Select Sketch/Chain / Select Feature |
| Tool | Cutter / insert, Spindle RPM (0=tool), Cut feed mm/min (0=tool), Plunge feed (0=tool), Coolant, Feed mode, CSS, Maximum RPM |
| Levels | Top Z, Bottom / Floor Z, Depth, Clearance offset (5), Retract offset (2) |
| Passes | Cutting tactic (zigzag / concentric), Compensation side (out / in / on), Cut direction (climb / conventional / both), Stepover, Maximum stepdown, Stock to leave, Finish allowance, Peck depth |
| Linking | Entry (plunge / ramp / helix / outside), Ramp angle 2°, Lead-in / Lead-out length, Lead type (arc / line / none), Tool Compensation (None / Computer, Offset (G41/G42 on contour), Wear (G41/G42 on centre path)), D register (0=tool no.), Output arcs (G2/G3), Transfer mode, Skip air cuts |
| Stock | Input stock (ignore / previous / reference), Reference operation, Publish result to downstream ops |
| Turning (งานกลึง) | Cut region (OD / ID / face / profile / axial), NC cycle output, Longitudinal direction, Thread infeed, Thread / Spring passes |
Tool Compensation (D-offset)
| ค่า | ความหมาย |
|---|---|
| None / Computer | โปรแกรมชดเชยรัศมีมีดเอง NC เดินตามแนวศูนย์กลางมีด ไม่มี G41/G42 (ค่าเริ่มต้น) |
| Offset (G41/G42 on contour) | NC เดินตามขอบชิ้นงาน ใส่ G41/G42 + D ที่ช่วงเข้ามีด และ G40 ที่ช่วงออกมีด เครื่องชดเชยตามรัศมีใน D |
| Wear (G41/G42 on centre path) | NC เดินตามแนวศูนย์กลางมีด พร้อม G41/G42 + D โดย D เก็บเฉพาะค่าสึกหรอ |
| D register (0=tool no.) | เลขทะเบียน D ที่ส่งไปกับ G41/G42 ค่า 0 = ใช้ D offset ของมีด (แท็บ Speeds ในกล่อง Tool) หรือเลขมีด |
ดูรายละเอียดและตัวอย่างที่ Profile และ Ramp Cut
เมนูคลิกขวาที่ Operation
| เมนู | ความหมาย |
|---|---|
| Edit Parameters | เปิดกล่อง Operation |
| Simulate this operation | จำลองเฉพาะ Operation นี้ |
| Recalculate | คำนวณทางเดินมีดใหม่ |
| Duplicate | สำเนา (<ชื่อ> copy) |
| Move Up / Move Down | เลื่อนลำดับ Operation (Alt+Up / Alt+Down หรือลากวาง) |
| Change type... | เปลี่ยนชนิด Operation โดยคงขอบ/ผิวที่เลือก มีด ความลึก และการเข้าออกมีดไว้ |
| Change Tool › | เปลี่ยนมีด |
| Rest machining from › | (3D) ตัดเฉพาะเนื้อที่เหลือจาก Operation ก่อนหน้า |
| Show / Hide Toolpath, Hide All Toolpaths | แสดง/ซ่อนทางเดินมีด |
| Delete | ลบ (ถามยืนยัน) |
หมายเหตุ: ติ๊กออกที่ช่องหน้า Operation เพื่อ Suppress (ชื่อขึ้นต้น [Suppressed]) แถวย่อย Tool:, Geometry:, Tactic:, Levels:, Cutting:, Linking: ใต้แต่ละ Operation คลิกเพื่อไปยังหัวข้อนั้นได้ทันที
ลองทำตาม: ปรับจูน Pocket ของถาดใส่เหรียญ
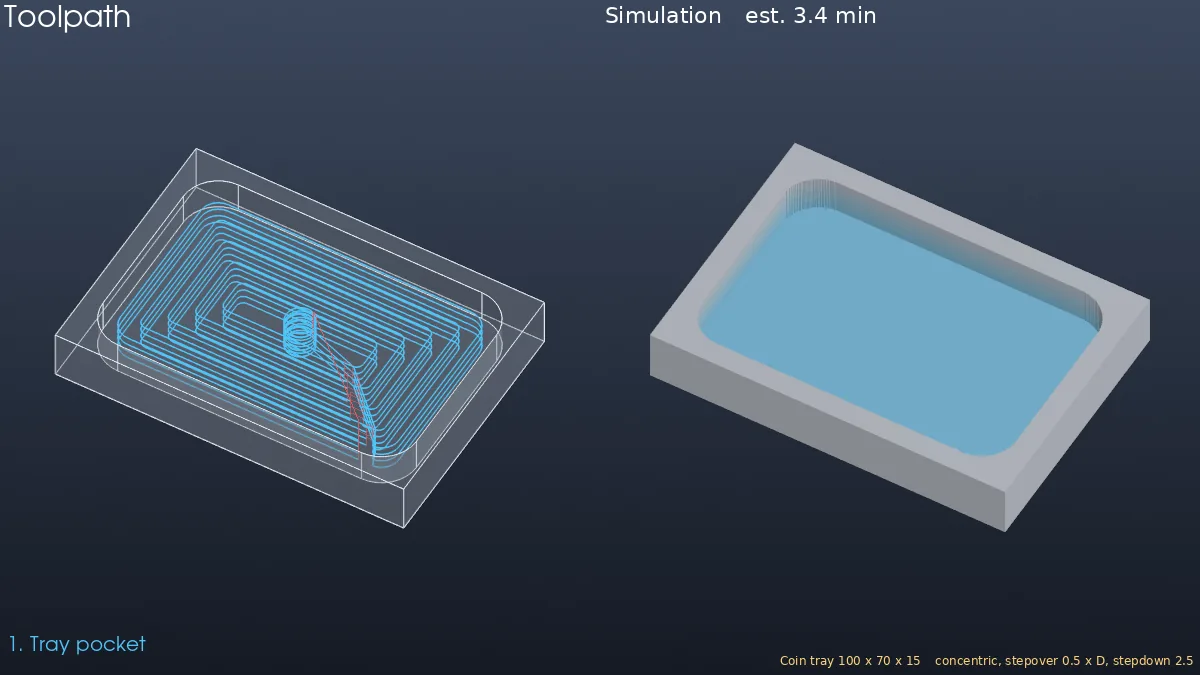
ถาดวางบนโต๊ะขนาด 100 × 70 × 15 ไว้ใส่เหรียญและกุญแจ สร้าง Pocket เพียงตัวเดียว แล้วปรับค่าทีละช่องในกล่อง Operation
- วาดสี่เหลี่ยม 100 × 70 แล้ว Extrude สูง 15 มม. สเก็ตช์บนผิวบนเป็นสี่เหลี่ยม 90 × 60 ห่างขอบทุกด้าน 5 มม. มุมโค้ง R10 แล้ว Extrude Cut ลึก 10 มม.
- CAM › New Job › Mill Template กด Pocket คลิกพื้นถาด แล้วกด Enter
- ดับเบิลคลิก Operation ใน CAM Manager ในหน้า General ของหัวข้อ Parameters ตั้ง Operation name เป็น
Tray pocket - ในหัวข้อ Tool ตั้ง Cutter / insert เป็น T13 (10 มม.), Spindle RPM เป็น 4000 และ Cut feed เป็น 1200
- ในหัวข้อ Passes ตั้ง Cutting tactic เป็น
concentric, Stepover เป็น 0.5, Maximum stepdown เป็น 2.5 และ Corner smoothing radius เป็น 2 - ในหัวข้อ Linking คง Entry เป็น
helixและตั้ง Ramp angle เป็น 3 - คลิกขวาที่ Operation › Recalculate แล้วกด Simulate เวลาที่ประเมินได้ราว 3.4 นาที และใน G-code จะเห็น
T13,S4000และการเข้ามีดแบบเกลียวด้วย G03 ที่ F1200
ลองต่อยอด: คลิกขวา › Duplicate แล้วเอาติ๊กหน้า Operation ตัวเดิมออกเพื่อพักไว้ ตั้งตัวที่คัดลอกกลับเป็น zigzag ดูว่าแบบไหนเร็วกว่ากันสำหรับถาดนี้
หมายเหตุ: CAM อยู่ใน MECHCAD Premium (และช่วงทดลองใช้) เท่านั้น