
ใช้ทำอะไร
ตั้งค่า Setup ก่อนสร้าง Operation: ขนาดวัตถุดิบ ระบบพิกัดงาน (WCS) และระยะยกมีด
อยู่ที่ไหน
Model › Setup › Stock / Frame / Clearances หรือคลิกโหนดใน CAM Manager
Stock
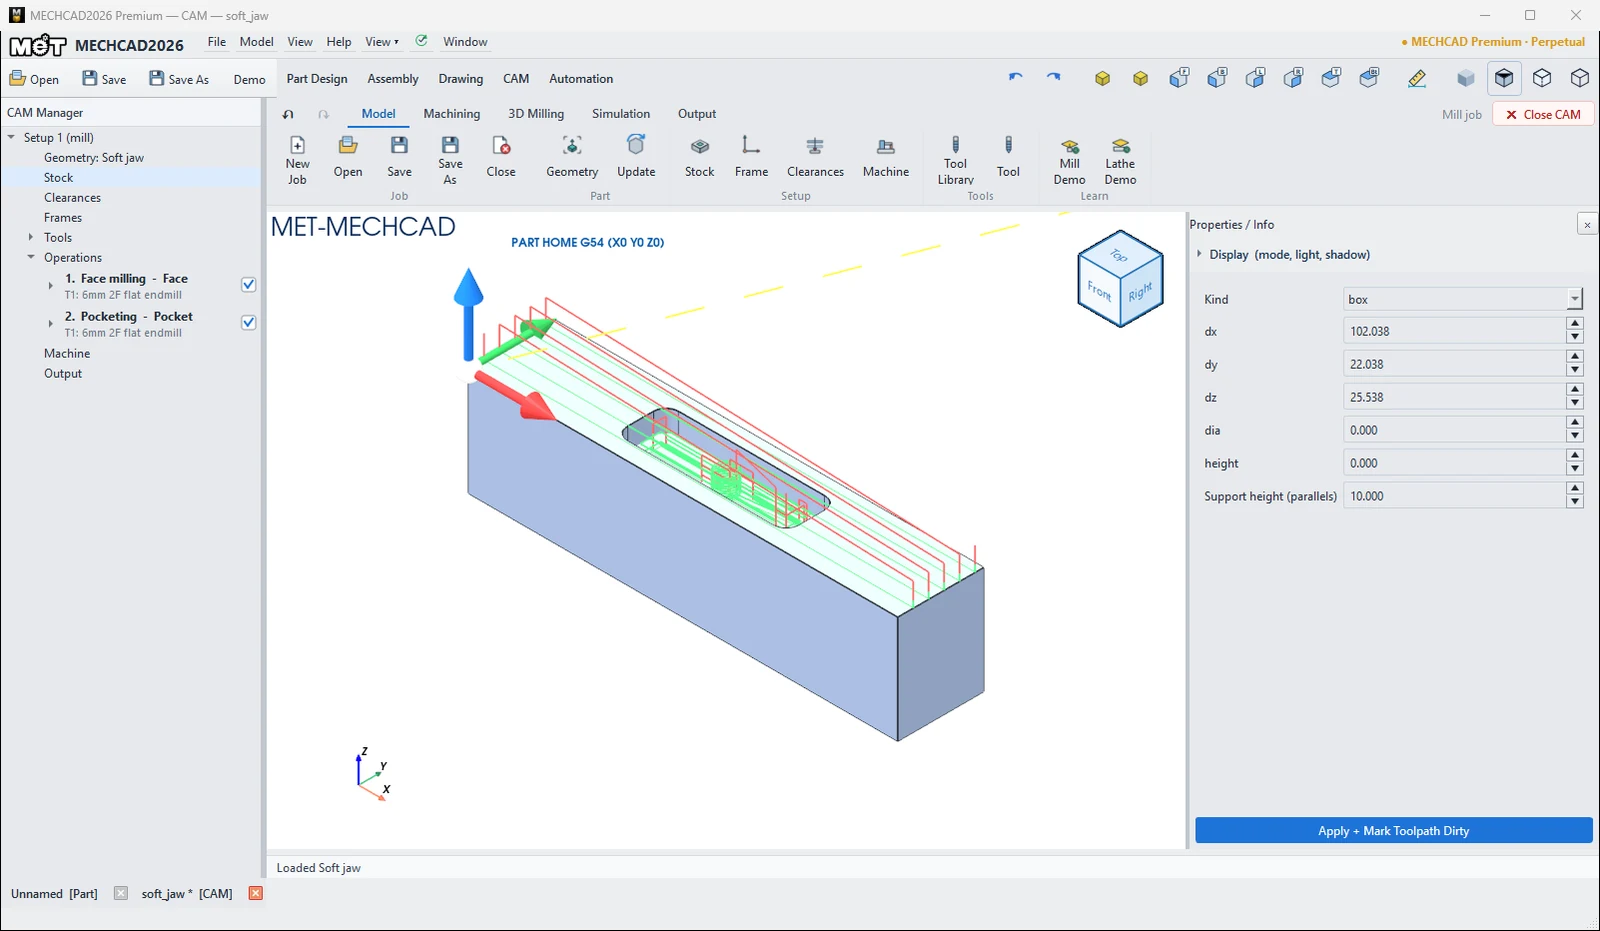
งานใหม่เริ่มด้วย Stock เท่ากรอบชิ้นงานพอดี (ไม่มีค่าเผื่อ) ถ้าต้องการเผื่อเนื้อหรือใช้ขนาดวัตถุดิบจริง ให้เลือกโหมดที่ช่อง Stock แผงจะแสดงเฉพาะช่องของโหมดนั้น ด้านบนมีกล่องสรุปที่บอกขนาดชิ้นงาน (Part box: … mm) และ Stock ที่ได้ (Stock: … พร้อมพิกัด from … to …) ค่าที่แก้มีผลทันที Stock โปร่งแสงในมุมมองจะเปลี่ยนตาม ทางเดินมีดทุกตัวถูกกำหนดให้คำนวณใหม่ และผลจำลองเดิมถูกล้าง โหนด Stock ใน CAM Manager จะแสดงชนิดและขนาด เช่น Part box 60 x 40 x 20
งานกัด
| Stock | ความหมาย |
|---|---|
| Part (default) | กล่องเท่ากรอบชิ้นงานพอดี ไม่มีค่าเผื่อ (ค่าเริ่มต้นของงานใหม่) |
| Part + allowance | กรอบชิ้นงานบวกค่าเผื่อแยกทีละด้าน Allowance -X, +X, -Y, +Y, -Z (below), +Z (top) เมื่อเลือกครั้งแรกโปรแกรมเติมค่า 1 / 1 / 1 / 1 / 0 / 0.5 ให้ |
| Manual size | พิมพ์ขนาดเอง Length X, Length Y, Height Z แล้วเลือก Placed เป็น At position (min corner) (ใส่ Position X / Y (min corner) และ Position Z (bottom)) หรือ Centred on part (XY) (อยู่กึ่งกลางชิ้นงานในแนว XY ฐานอยู่ที่ผิวล่างชิ้นงาน ส่วนที่สูงเกินอยู่ด้านบน) |
| Round bar (cylinder) | เพลากลม Bar diameter × Bar length ตาม Bar axis (Z / X / Y) อยู่กึ่งกลางชิ้นงาน (แนวนอนตาม X หรือ Y จะจำลองเป็นกล่องที่ครอบเพลา) |
| From CAD file | ใช้กรอบของชิ้นงานในไฟล์ CAD เป็น Stock กดปุ่ม Stock from CAD file... เพื่อเลือกไฟล์ |
| Support height (parallels) | ความสูงแผ่นรอง |
งานกลึง
งานกลึงใช้เพลากลมตามแกนสปินเดิล (+Z) ด้านหน้าของเพลาอยู่ห่างหน้าชิ้นงานเท่าค่าเผื่อปาดหน้า ความยาวที่เหลืออยู่ด้านหลังเป็นส่วนให้หัวจับจับ
| ตัวเลือก | ความหมาย |
|---|---|
| Bar stock | Standard bar (default) = ขนาดเพลามาตรฐานถัดไปที่เหลือเนื้ออย่างน้อย 1 mm บน Ø ชิ้นงาน (ไม่เกิน Ø ชิ้นงาน + 4), Bar = part OD = Ø เท่า Ø ใหญ่สุดของชิ้นงาน, Manual D x L = กำหนดเอง |
| Diameter D, Length L | ขนาดเพลา (mm) เมื่อพิมพ์ค่า D หรือ L เอง โหมดจะเปลี่ยนเป็น Manual D x L ให้อัตโนมัติ |
| Face allowance (in front of part) | เนื้อที่เผื่อหน้าชิ้นงานไว้ให้ Operation ปาดหน้า ค่าเริ่มต้น 2 mm |
กล่องสรุปแสดง Part: OD … x L … mm, Stock: … D… x L… และระยะเผื่อหน้ากับความยาวส่วนจับด้านหลังชิ้นงาน (… mm to face, … mm behind the part (chuck grip)) เมื่อเปลี่ยนขนาดเพลา Operation กลึงที่ยังใช้ค่าจากเพลาเดิม (รัศมีเพลา เนื้อปาดหน้า ระยะเข้ามีด) จะปรับตามเพลาใหม่ ส่วนค่าที่ผู้ใช้พิมพ์เองจะคงไว้
Frame (WCS)
| ตัวเลือก | ความหมาย |
|---|---|
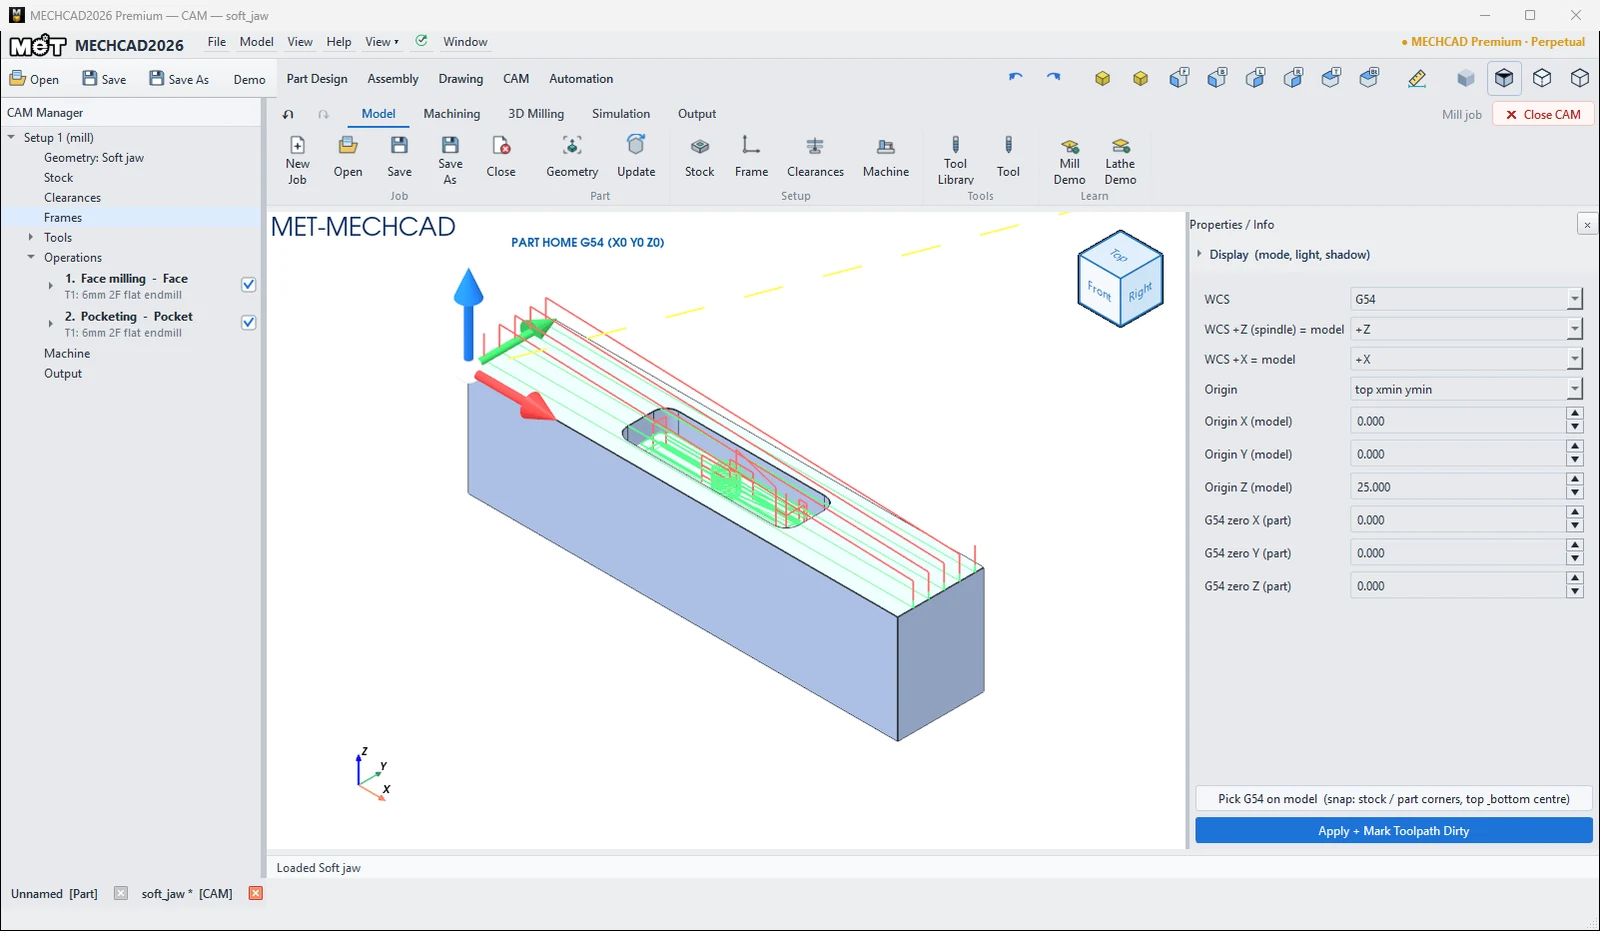
| WCS | G54–G59 |
| WCS +Z (spindle) = model / WCS +X = model | ทิศแกนเครื่องเทียบชิ้นงาน (±X, ±Y, ±Z) |
| Origin | custom, top xmin ymin, top xmin ymax, top xmax ymin, top xmax ymax, top center, bottom xmin ymin |
| Origin X/Y/Z (model) / G54 zero X/Y/Z (part) | พิกัดจุดศูนย์ |
| Flip (turn the part over) / Rotate about Z | พลิกชิ้นงานกลับด้าน และหมุนรอบแกน Z |
| Work zero (G54) on stock | วาง G54 ที่จุดของ Stock: มุม กึ่งกลางขอบ หรือกึ่งกลางผิวบน (top …), bottom centre, bottom xmin ymin หรือ custom |
| Pick G54 on model | คลิกจุดสีส้มบนมุม/ศูนย์กลางของ Stock หรือชิ้นงาน (Esc = ยกเลิก) |
Clearances
| ตัวเลือก | ค่าเริ่มต้น | ความหมาย |
|---|---|---|
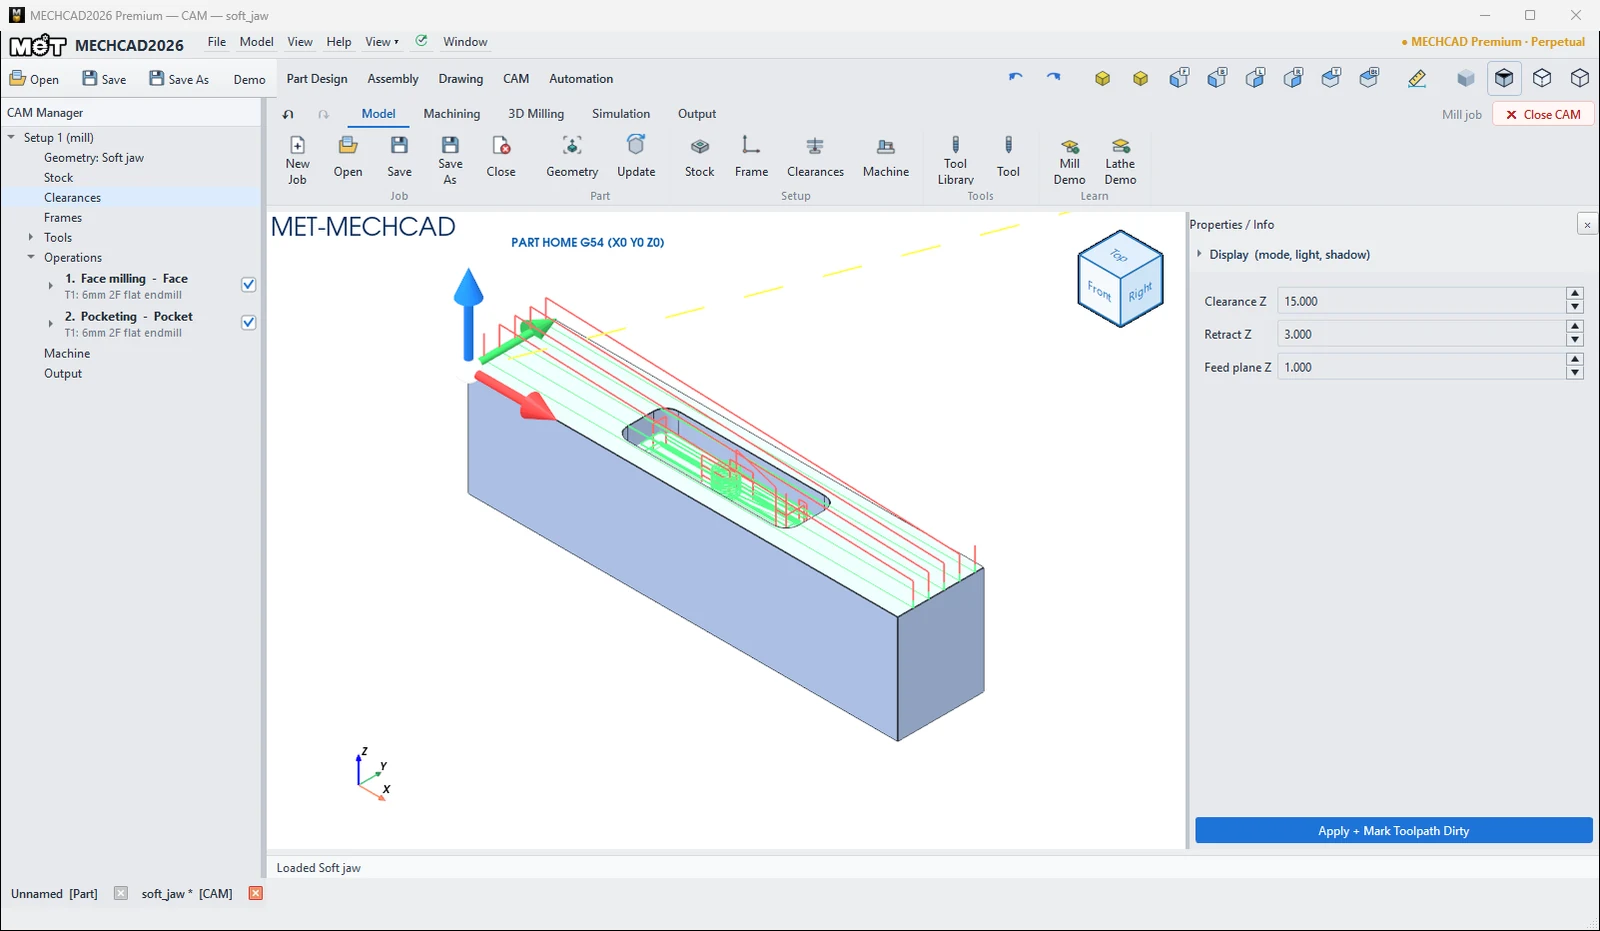
| Clearance Z | 25 | ระดับปลอดภัยสำหรับเคลื่อนที่เร็ว |
| Retract Z | 5 | ระดับยกมีดระหว่าง Operation |
| Feed plane Z | 1 | ระดับเริ่มป้อนตัด |
ทุกแผงจบด้วยปุ่ม Apply + Mark Toolpath Dirty (ใช้ค่าแล้วกำหนดให้คำนวณทางเดินมีดใหม่)
ลองทำตาม: ตั้งปากกาอ่อน (soft jaw) บนแผ่นรอง
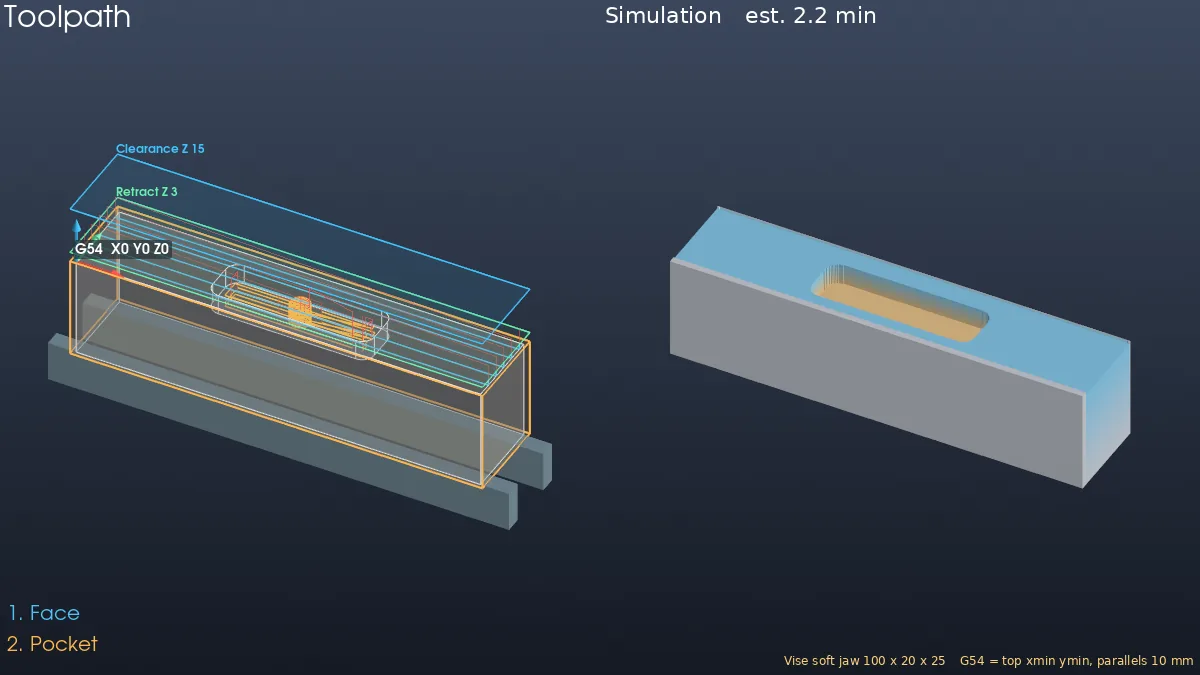
ปากกาอ่อนมักเป็นงานชิ้นแรกที่ช่างกลึงกัดไว้ใช้กับปากกาจับงานของตัวเอง ชิ้นนี้คือปากกาอ่อนอะลูมิเนียม 100 × 20 × 25 มีช่องรับชิ้นงาน 40 × 12 เราจะย้าย G54 ไปที่มุมบนซ้ายด้านหน้า วางชิ้นงานบนแผ่นรองสูง 10 มม. และตั้งระยะยกมีดให้กระชับขึ้น
- สร้างโมเดลปากกาอ่อน วาดสี่เหลี่ยม 100 × 20 แล้ว Extrude สูง 25 มม. สเก็ตช์บนผิวบนเป็นสี่เหลี่ยม 40 × 12 ห่างขอบซ้าย 30 มม. และขอบหน้า 4 มม. มุมโค้ง R3 แล้ว Extrude Cut ลึก 5 มม.
- CAM › New Job › Mill Template
- ตั้ง Frame ก่อน เลือก Origin เป็น
top xmin yminแล้วกด Apply + Mark Toolpath Dirty ตอนนี้ผิวบนของชิ้นงานคือ Z0 และมุมซ้ายด้านหน้าคือ X0 Y0 โปรแกรมจะปรับ Stock ให้พอดีกับชิ้นงานใหม่ - จากนั้นตั้ง Stock เลือกเป็น Part + allowance (โปรแกรมเติมค่าเผื่อด้านบน 0.5 มม. ให้ ผิวบนจึงมีเนื้อให้ปาด) ใส่ Support height (parallels) เป็น 10 แล้วกด Apply (ต้องตั้ง Stock หลัง Frame เพราะการกด Apply ที่ Frame จะปรับ Stock ใหม่)
- ตั้ง Clearances เป็น Clearance Z 15, Retract Z 3, Feed plane Z 1 แล้วกด Apply
- เพิ่ม Face ที่ผิวบน และ Pocket ที่พื้นช่อง ตอนนี้ Pocket จะกัดจาก Top Z 0 ลงไปถึง Floor Z −5
- กด Simulate (ราว 2.2 นาที) แล้วเปิดดู G-code จะเห็นว่าเที่ยวปาดผิวกัดที่
Z0และ Pocket ลงไปหยุดที่ Z−5
ลองต่อยอด: เปลี่ยน WCS เป็น G55 แล้วสร้าง G-code ใหม่ ส่วนหัวโปรแกรมจะเรียก G55 แทน G54
หมายเหตุ: CAM อยู่ใน MECHCAD Premium (และช่วงทดลองใช้) เท่านั้น