
ใช้ทำอะไร
แท็บ CAM สร้างทางเดินมีด (toolpath) สำหรับเครื่อง CNC กัด 3 แกนและเครื่องกลึง จากชิ้นงานใน Part Design หรือไฟล์ STEP/IGES/STL จำลองการตัดเนื้อพร้อมตรวจการชน แล้วสร้าง G-code และใบ Setup Sheet บันทึกเป็น .metcam
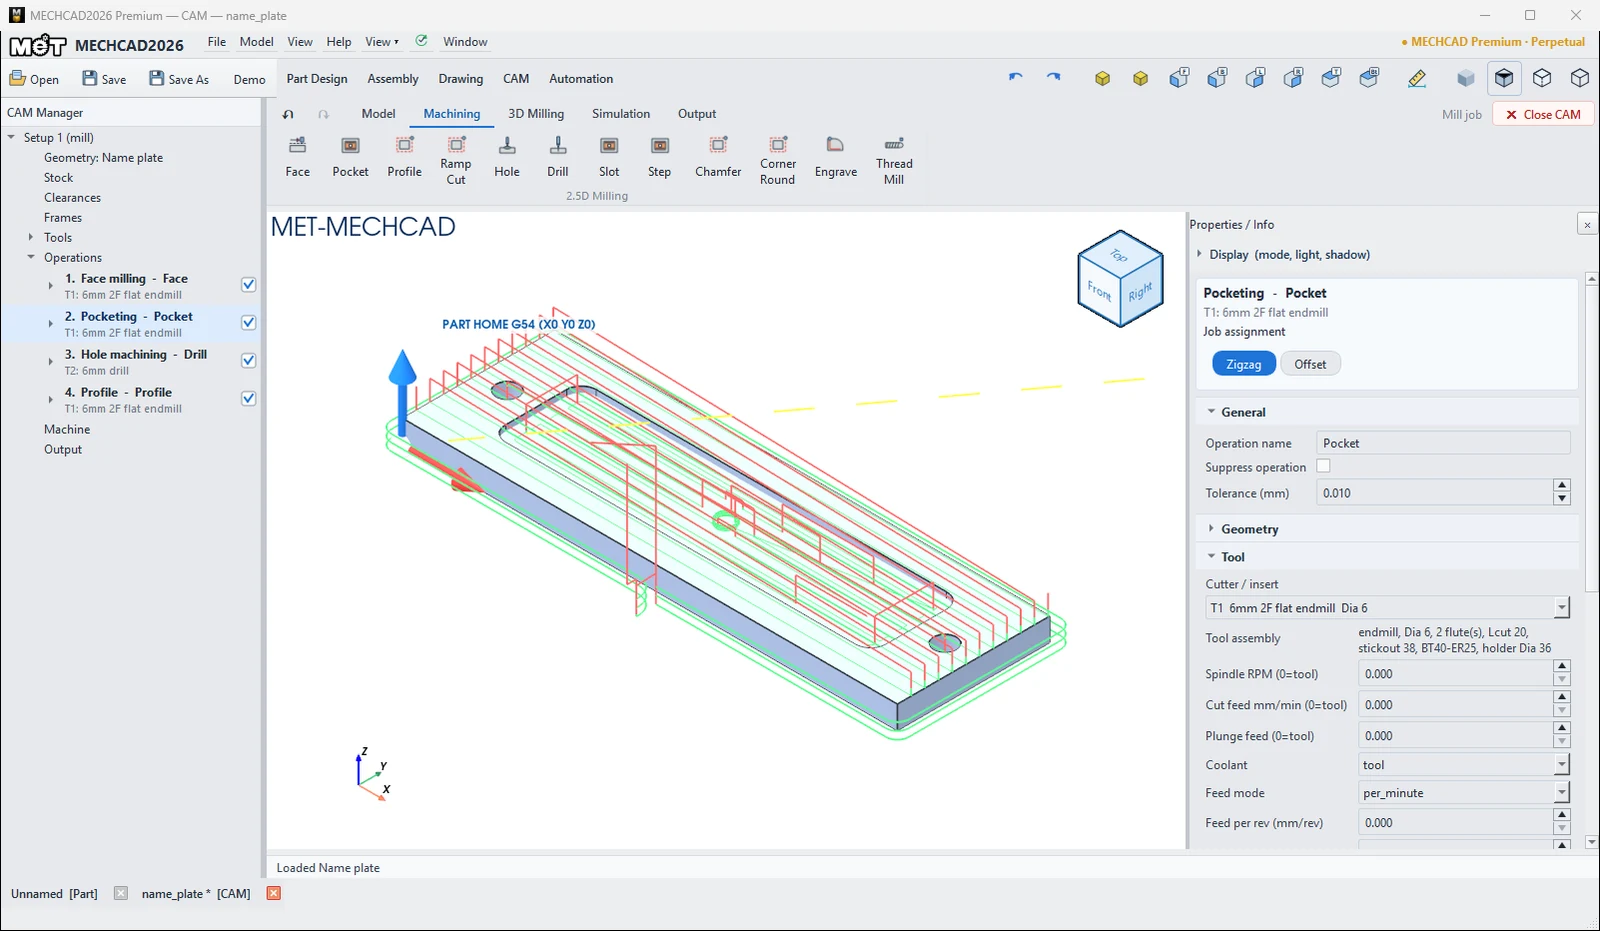
ส่วนประกอบ
| ส่วน | ความหมาย |
|---|---|
| CAM Manager (ซ้าย) | Setup 1 (mill/lathe): Geometry, Stock, Clearances, Frames, Tools, Operations, Machine, Output |
| Ribbon | Model, Machining, 3D Milling, Simulation, Output |
| ป้ายสถานะ (ขวาบน) | Mill job / Lathe job (งานตัวอย่าง: Demo (read-only) - use Save As) |
| ✕ Close CAM | ปิดงาน CAM (ถามบันทึก) และล้างทางเดินมีด |
| Properties (ขวา) | ค่าของสิ่งที่เลือกใน CAM Manager |





ลำดับงาน
- New Job เลือก Mill หรือ Turn Template
- ตรวจ Stock, Frame (WCS) และ Clearances
- เพิ่มมีดจาก Tool Library
- เพิ่ม Operation: Face/Pocket, Profile, Drill, 3D, กลึง
- Simulate
- Generate G-code และ Shop PDF
หมายเหตุ: งาน Lathe ซ่อนแท็บ 3D Milling และกลุ่ม 2.5D งาน Mill ซ่อนกลุ่ม Turning ถ้าหน้าต่างแคบ ปุ่มที่ล้นจะอยู่ในเมนู » Undo/Redo ของ CAM ใช้ Ctrl+Z / Ctrl+Y
หมายเหตุ: CAM อยู่ใน MECHCAD Premium (และช่วงทดลองใช้) เท่านั้น
ลองทำตาม: กัดป้ายชื่อหน้าห้องตั้งแต่ต้นจนจบ
ป้ายชื่ออะลูมิเนียม 130 × 40 มม. มีช่องลึกสำหรับใส่ชื่อและรูสกรู 2 รู งานนี้พาเดินครบทุกขั้นของ CAM ตั้งแต่โมเดลจนได้ G-code ใช้เวลาราว 10 นาที
- ใน Part Design สเก็ตช์สี่เหลี่ยม 130 × 40 บนระนาบ XY โดยเริ่มที่จุด Origin แล้ว Extrude สูง 6 มม.
- สเก็ตช์บนผิวบน วาดสี่เหลี่ยม 100 × 24 ห่างขอบซ้าย 15 มม. และขอบหน้า 8 มม. มุมโค้ง R4 แล้ว Extrude Cut ลึก 1.5 มม. จากนั้นวาดวงกลม Ø6 สองวงที่ X 7.5 และ X 122.5 (Y 20) แล้ว Extrude Cut แบบ Through All
- เปิดแท็บ CAM › New Job › Mill Template › OK จะได้ Stock ขนาด 132 × 42 × 6.5 มม.
- กด Face คลิกผิวบน แล้วกด Enter
- กด Pocket คลิกพื้นของช่องลึก แล้วกด Enter โปรแกรมอ่านค่า Top Z 6 และ Floor Z 4.5 จากโมเดลให้เอง
- กด Drill คลิกผนังรูทั้งสองรู แล้วกด Enter ดอก T2 ขนาด 6 มม. ตรงกับขนาดรูพอดี
- กด Profile คลิกขอบล่างด้านนอกของป้าย แล้วกด Enter จากนั้นใน Properties › Levels ตั้ง Bottom / Floor Z เป็น 0 เพื่อตัดป้ายให้หลุดจากเนื้อวัสดุ
- กด Simulate แล้วกด Play เวลาที่ประเมินได้ราว 6.8 นาที ปิดท้ายด้วย Output › G-code บันทึกเป็น
name_plate.nc(โพสต์ FANUC_MET 3Axis ยาวราว 240 บรรทัด)
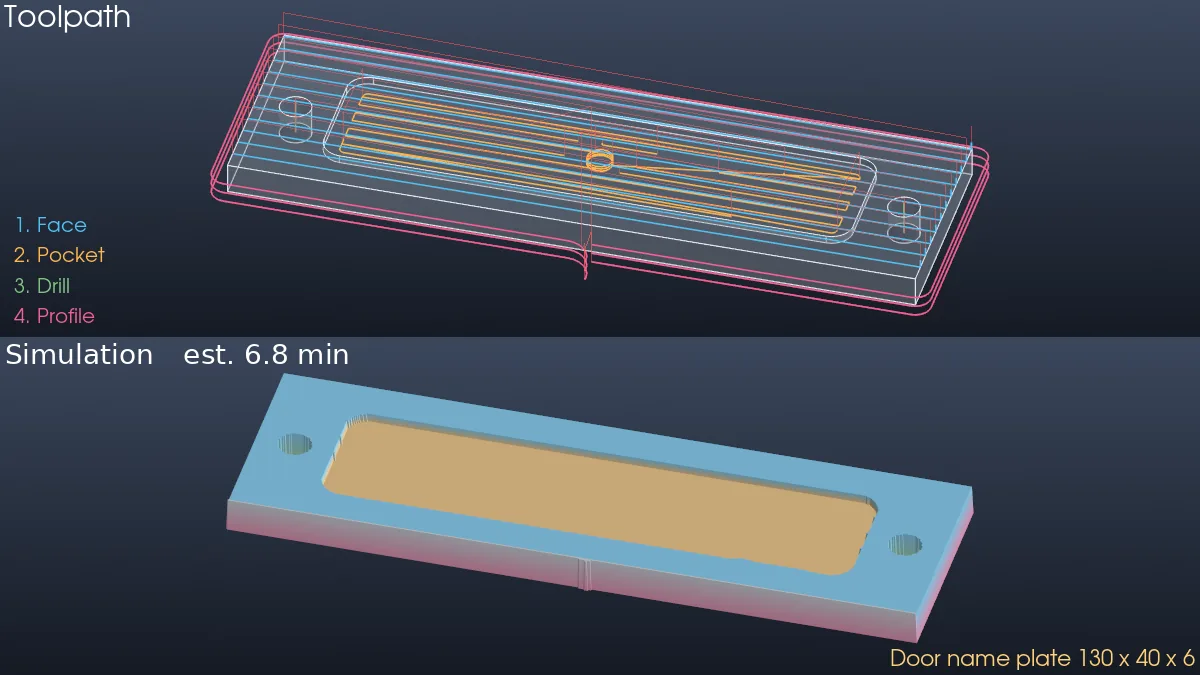
ลองต่อยอด: เปลี่ยนมีดของ Face เป็น T3 12mm 3F face mill (Properties › Tool › Cutter / insert) แล้ว Simulate ใหม่ ดูว่าเวลาลดลงเท่าไร