
ใช้ทำอะไร
ตั้งค่าเครื่อง CNC และ Post-Processor ที่ใช้สร้าง G-code แก้รูปแบบ G-code เองได้
อยู่ที่ไหน
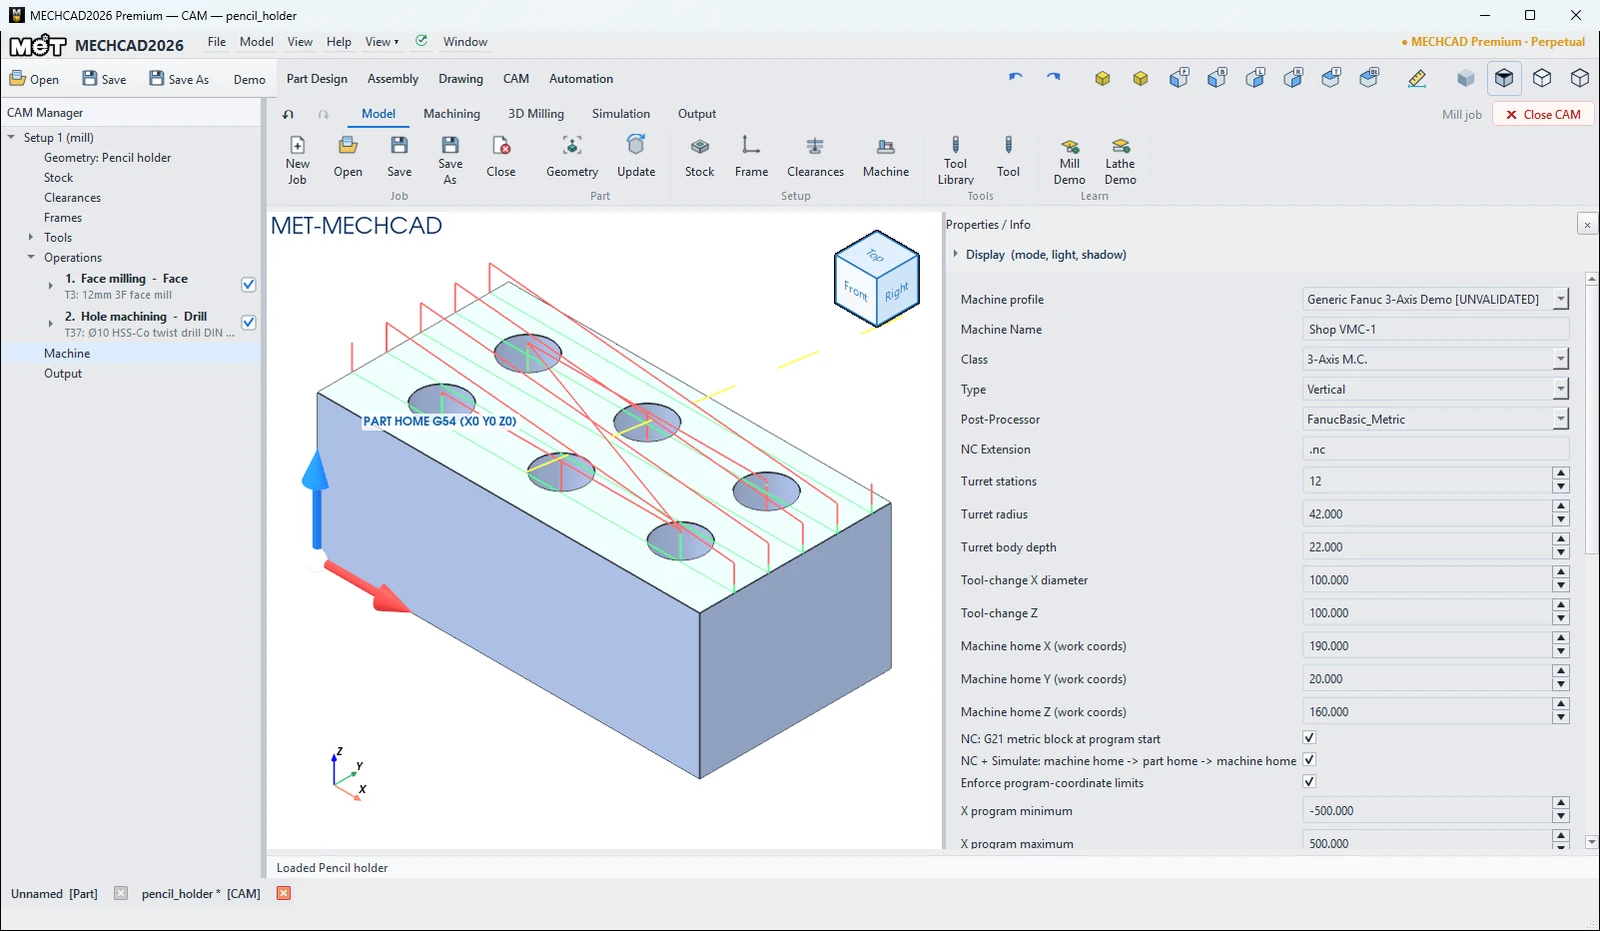
โหนด Machine ใน CAM Manager หรือ Model › Setup › Machine / Output › Post
| ตัวเลือก | ความหมาย |
|---|---|
| Machine profile | Custom / legacy (no envelope), Generic Fanuc 3-Axis Demo [UNVALIDATED], Generic Fanuc 2-Axis Lathe Demo [UNVALIDATED] |
| Machine Name / Class / Type | ชื่อ / 3-Axis M.C. หรือ Lathe / Vertical หรือ Horizontal |
| Post-Processor | FANUC_MET 3Axis, FanucBasic_Metric, FanucBasic_Inch, Fanuc15i_3axis, BASIC_ISO, GRBL, LinuxCNC, fanuc_lathe, fanuc_mill, grbl |
| NC Extension | นามสกุลไฟล์ G-code (.nc) |
| Turret stations / radius / body depth, Tool-change X / Z | ค่าป้อมมีด (กลึง) |
| Machine home X/Y/Z | ตำแหน่ง Home ของเครื่อง |
| NC: G21 metric block at program start | ใส่ G21 ต้นโปรแกรม |
| NC + Simulate: machine home -> part home -> machine home | เคลื่อนผ่าน Home |
| Enforce program-coordinate limits / X/Y/Z minimum / maximum | ขอบเขตพิกัดที่ยอมให้ |
| Commissioning status | สถานะการสอบเทียบกับเครื่องจริง |
| G-code Pattern (editable) | JSON รูปแบบ G-code ของ Post |
แก้รูปแบบ G-code (Pattern)
ช่อง G-code Pattern มีคีย์ name, unit (mm/inch), prog, header[], tool_change[], rapid, feed, arc_cw, arc_ccw, footer[] และตัวแทนค่า {PROG} {WCS} {TOOL} {RPM} {SAFE_Z} {X} {Y} {Z} {I} {J} {FEED} การแก้จะบันทึกแยกต่อ Post ในงานนั้น ถ้า JSON ผิดจะเห็น Pattern JSON error: …
หมายเหตุ: fanuc_lathe, fanuc_mill และ grbl เป็น Post แบบโปรแกรม (class-based post — no editable pattern) Profile ที่มีคำว่า [UNVALIDATED] ยังไม่ได้สอบเทียบกับเครื่องจริง ให้ทดสอบโปรแกรมแรกบนเครื่องด้วยความระมัดระวังเสมอ
ลองทำตาม: ใส่หัวโปรแกรมของเราเองให้งานที่เสียบดินสอ
ที่เสียบดินสอตั้งโต๊ะ 80 × 40 × 30 มีรู Ø10 หกรู ลึก 25 มม. ตัวอย่างนี้จะตั้งชื่อเครื่อง เลือกโพสต์ FanucBasic_Metric และใส่เลขโปรแกรมกับคอมเมนต์ของเราเองลงในโปรแกรม
- สร้างก้อน 80 × 40 × 30 วาดวงกลม Ø10 หกวงที่ X 15 / 40 / 65 และ Y 11 / 29 แล้ว Extrude Cut ลึก 25 มม.
- CAM › New Job › Mill Template เพิ่ม Face ด้วยมีด T3 และเพิ่ม Drill ที่ผนังรูทั้งหกรู เลือกมีด T37 Ø10 HSS-Co twist drill ตั้ง Peck depth 5 และ Depth 25 (รูตันมีความลึกเริ่มต้นลงไปถึง Z0 จึงต้องตั้งเอง)
- คลิก Machine ใน CAM Manager ตั้ง Machine Name เป็น
Shop VMC-1และ Post-Processor เป็นFanucBasic_Metric - ในช่อง G-code Pattern (editable) เปลี่ยน
"prog": 1000เป็น"prog": 2610และใน"header"เพิ่ม"(PENCIL HOLDER - OP1)"ต่อจาก"O{PROG}"แล้วกด Apply - กด Output › G-code โปรแกรมจะขึ้นต้นด้วย
%,O2610,(PENCIL HOLDER - OP1)และG21 G17 G40 G49 G80 G90
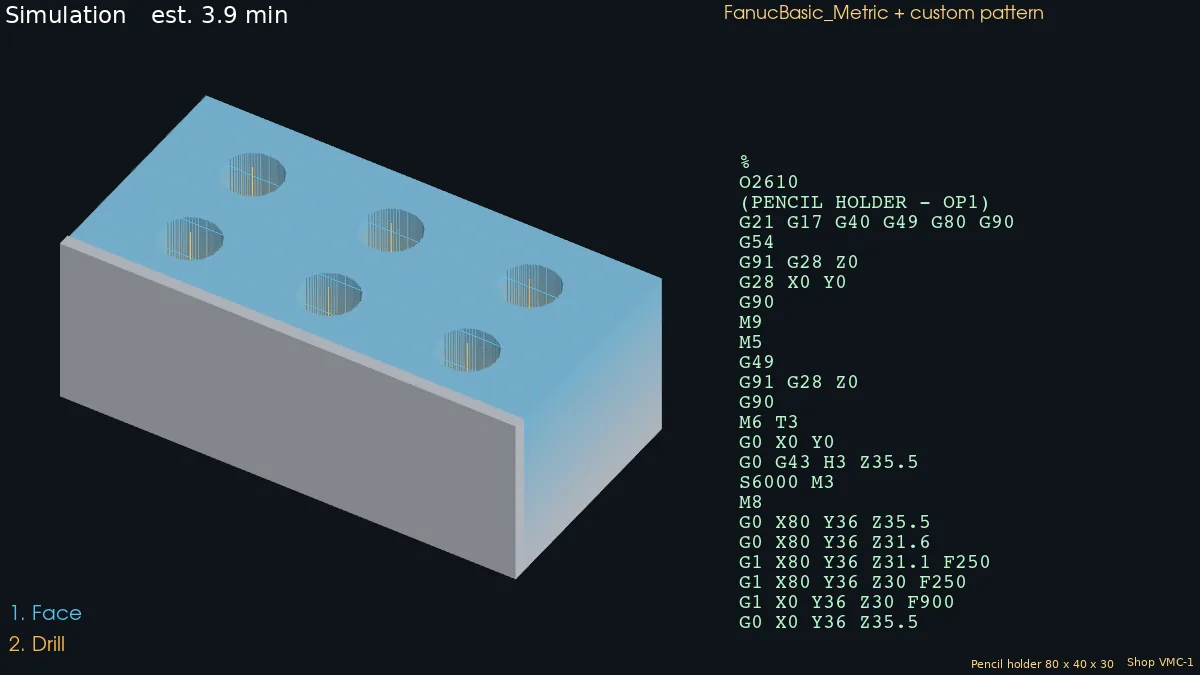
ลองต่อยอด: เอาติ๊ก NC + Simulate: machine home -> part home -> machine home ออกแล้วสร้างใหม่ บรรทัด G28 X0 Y0 ต่อจากส่วนหัวจะหายไป
หมายเหตุ: CAM อยู่ใน MECHCAD Premium (และช่วงทดลองใช้) เท่านั้น